
 FR
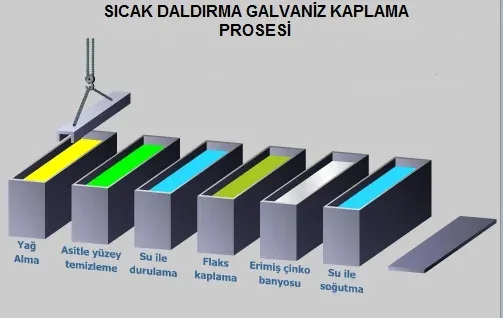
Les matériaux sont accrochés aux racks conformément à la procédure afin de ne pas fatiguer l'opérateur lors de l'immersion. Le poids total du matériel à accrocher sur le rack est ajusté en fonction de la capacité de la grue.
1. DÉGRAISSAGE / RINÇAGE :
L’un des facteurs les plus importants pour les matériaux à revêtir est que la surface du matériau soit propre. En éliminant les impuretés et les résidus indésirables, on obtient une très bonne compatibilité et adhérence sur les surfaces du revêtement. A cet effet, des opérations de nettoyage des surfaces sont réalisées.
L'acide ne peut pas nettoyer les substances chimiques telles que l'huile et la graisse présentes sur le matériau. Par conséquent, afin d'éviter que le revêtement ne soit endommagé, les substances telles que l'huile et la graisse présentes sur le matériau pénètrent dans le bain de dégraissage (alcalin) avant d'entrer dans le bain acide et y sont nettoyées.
Les solutions de nettoyage alcalines éliminent la couche de saleté. Les sels alcalins sont fournis sous forme de poudre ou de cristaux et une solution est préparée en les dissolvant dans l'eau selon les spécifications.
Si le matériau est peint, il ne convient pas à la galvanisation. Une étiquette de refus est apposée sur ces matériaux et ils sont acheminés vers la zone des produits inadaptés (zone rouge).
2. NETTOYAGE DES SURFACES À L'ACIDE :
Le matériau est immergé dans la piscine acide pour éliminer la rouille sur les matériaux dégraissés et exposer la surface. Il élimine les couches de rouille et d'oxyde sur l'acier par des moyens chimiques, révélant les surfaces propres en dessous. Pour ce processus, une solution d’acide chlorhydrique (HCl) est utilisée avant le revêtement de galvanisation à chaud. Les mesures de Baume sont effectuées en vérifiant les concentrations des piscines d'acide chlorhydrique à certaines périodes et les résultats d'analyse sont enregistrés en termes de valeur (ºBe).
Le but du nettoyage acide est d’éliminer la couche oxydée du matériau qui se forme au contact de l’air. La présence de ces couches empêchera la réaction du fer avec le zinc dans le bain de zinc et ces zones ne seront pas recouvertes de zinc. Tant que les matières restent dans l’acide, la réaction acide avec le fer se poursuit. Une fois la couche oxydée du matériau nettoyée, il faut veiller à la retirer du bain acide à temps, sinon une corrosion se produira sur le matériau. Pour cette raison, les matériaux très rouillés et les matériaux propres ne sont pas conservés sur le même cintre, les matériaux sont constamment contrôlés par les opérateurs et les matériaux dont le nettoyage superficiel est terminé sont retirés du bain acide.
Étant donné que le but du nettoyage de surface à l'acide est de nettoyer la couche de rouille sur la surface du matériau, une substance appelée inhibiteur est ajoutée à l'acide afin d'empêcher l'interaction de l'acide avec le fer. Cela n'affecte pas le taux d'élimination de la rouille de l'acide et empêche l'interaction de l'acide sur l'acier. Il réduit l'accumulation de fer et de zinc dans l'acide. Fournit une surface lisse.
3. LAVAGE :
Le but de ce processus après le processus de nettoyage acide de la surface n'est pas de transporter le chlorure ferrique restant sur le matériau retiré de l'acide vers le bain de flux et donc de ne pas créer d'écumes supplémentaires dans le bain de zinc. Les matières retirées de l’acide sont donc immergées dans le bain de lavage.
4. BAIN DE FLUX :
L'immersion du matériau dans le bain de flux (ZnCl2.2NH4Cl) a pour but d'accélérer la réaction entre le fer et le zinc dans le bain de zinc afin d'obtenir une meilleure surface. Il est immergé dans le bain de flux pour empêcher la surface de l'acier pur de s'oxyder à nouveau avant la galvanisation. Flux élimine également certains résidus laissés par le processus de nettoyage acide des surfaces.
Une fois les matériaux immergés dans le bain de flux, les sels déposés sur le matériau brûlent lorsqu'ils sont immergés dans le bain de zinc et facilitent la réaction rapide du zinc. Dans un sens, on peut dire que le zinc est efficace pour adhérer à la surface du matériau.
5. SÉCHAGE :
Le processus de séchage appliqué au matériau après le bain de flux est effectué pour éviter les éclaboussures et la perte de zinc qui en résulte, notamment pour la sécurité du travail.
6. REVÊTEMENT DE ZINC :
Les matériaux en fer et en acier, dont l'unité de préparation du revêtement par galvanisation à chaud est terminée et dont la conception et la composition chimique ont été déterminées comme étant adaptées à la galvanisation, sont revêtus en les immergeant dans un bain de zinc fondu à 450ºC, assurant l'interaction de Fe et Zn.
Les temps d'immersion des matériaux en acier dans le bain de zinc varient en fonction du poids et de l'épaisseur de paroi des pièces. Pour que la réaction fer-zinc commence, le matériau doit être maintenu dans le bain de zinc fondu jusqu'à ce que la température du matériau immergé atteigne la température du bain. Pendant que les matériaux immergés dans le bain de zinc sont enduits, une fine couche de produits chimiques de nettoyage de surface et d'oxydation se forme à la surface du bain de zinc. Avant que les matériaux ne soient retirés du bain de zinc, ces déchets sont nettoyés de la surface de la piscine pour éviter tout contact avec le matériau. Ainsi, l'efficacité de la qualité du revêtement est augmentée.
Les matériaux dont les processus de préparation de surface sont terminés entrent dans le bain de zinc à la suite de la réaction entre le fer, le zinc et le fer, provoquant une augmentation de la teneur en scories dans le bain. C'est pourquoi les scories sont retirées chaque semaine. 50 g d'aluminium sont ajoutés à 1 tonne de zinc dans le bain de zinc. L'aluminium accélère l'écoulement dans le bain et crée de la brillance dans la matière. Lors de la galvanisation, 10 cm de plomb sont ajoutés au fond du bain de zinc pour le protéger de la surchauffe. Pendant que les matériaux sont immergés dans la piscine, ils sont immergés sans faire autant que possible d'ondulations.
7. REFROIDISSEMENT :
Les matériaux extraits du bain de galvanisation à chaud sont conservés dans des conditions atmosphériques dans une certaine mesure pour leur permettre de refroidir.
8. FINITION
La surface du produit est nettoyée. Ils sont étiquetés et emballés en fonction de leur taille et adaptés à l'expédition.