
 UK
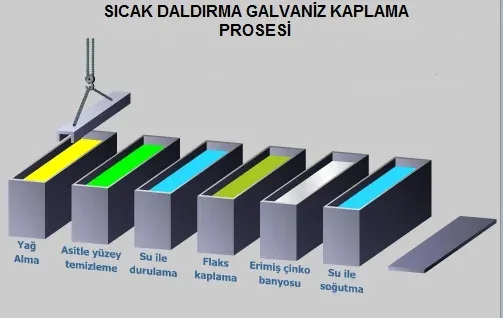
Матеріали розвішують на стелажах відповідно до процедури, щоб не напружувати оператора під час занурення. Загальна вага матеріалу, що підвішується на стелажі, регулюється відповідно до вантажопідйомності крана.
1. ЗНЕЖИРЮВАННЯ / ПРОМИВКА:
Одним із найважливіших факторів для матеріалів, на які буде нанесено покриття, є чистота поверхні матеріалу. Завдяки видаленню небажаних домішок і залишків забезпечується дуже хороша сумісність і адгезія на поверхнях покриття. Для цього проводяться операції з очищення поверхні.
Кислота не може очистити хімічні речовини, такі як масло та жир на матеріалі. Тому, щоб запобігти пошкодженню покриття, такі речовини, як олія та жир на матеріалі, потрапляють у ванну для знежирення (лугу) перед входом у кислотну ванну та там очищаються.
Лужні миючі розчини видаляють шар бруду. Солі лугів поставляються у вигляді порошку або кристалів, а розчин готується шляхом їх розчинення у воді відповідно до специфікації.
Якщо матеріал пофарбований, він не підходить для оцинковки. На ці матеріали прикріплюється етикетка про відмову, і вони відправляються в зону непридатних продуктів (червона зона).
2. ОЧИЩЕННЯ ПОВЕРХНІ КИСЛОТОЮ:
Матеріал занурюють у кислотний басейн для видалення іржі на знежирених матеріалах і оголення поверхні. Він видаляє іржу та шари оксиду на сталі хімічним способом, відкриваючи чисті поверхні під ним. Для цього процесу перед нанесенням покриття гарячим цинкуванням використовується розчин соляної кислоти (HCl). Вимірювання Боуме виконуються шляхом перевірки концентрацій пулів соляної кислоти в певні періоди часу, а результати аналізу записуються у вигляді значення (ºBe).
Метою кислотного очищення є видалення окисленого шару на матеріалі, який утворюється внаслідок контакту з повітрям. Наявність цих шарів запобігатиме реакції заліза з цинком у цинковій ванні, і ці ділянки не будуть покриті цинком. Поки матеріали залишаються в кислоті, кислотна реакція із залізом триває. Після очищення окисленого шару матеріалу необхідно вчасно видалити його з кислотної ванни, інакше на матеріалі почнеться корозія. З цієї причини дуже іржаві та чисті матеріали не зберігаються на одній підвісці, і матеріали постійно перевіряються операторами, а матеріали, очищення поверхні яких було завершено, видаляються з кислотної ванни.
Оскільки метою очищення поверхонь кислотою є очищення іржавого шару на поверхні матеріалу, до кислоти додається речовина, яка називається інгібітором, щоб запобігти взаємодії кислоти з залізом. Це не впливає на швидкість видалення іржі кислотою та запобігає взаємодії кислоти зі сталлю. Зменшує накопичення заліза і цинку в кислоті. Забезпечує гладкість поверхні.
3. МИЙКА:
Мета цього процесу після кислотного очищення поверхні полягає в тому, щоб не переносити хлорид заліза, що залишився на матеріалі, видаленому з кислоти, у ванну з флюсом і, таким чином, не створювати додаткового шлаку в цинковій ванні. Тому вилучені з кислоти матеріали занурюють у мийну ванну.
4. ФЛЮСОВА ВАННА:
Метою занурення матеріалу у ванну з флюсом (ZnCl2,2NH4Cl) є прискорення реакції між залізом і цинком у цинковій ванні для отримання кращої поверхні. Його занурюють у резервуар флюсу, щоб запобігти повторному окисленню поверхні чистої сталі перед цинкуванням. Флюс також видаляє деякі залишки, що залишилися після процесу очищення поверхні кислотою.
Після занурення матеріалів у ванну з флюсом солі, покриті матеріалом, горять під час занурення у ванну з цинком і сприяють швидкій реакції цинку. У певному сенсі можна сказати, що цинк ефективний у зчепленні з поверхнею матеріалу.
5. СУШІННЯ:
Процес сушіння, нанесений на матеріал після ванни з флюсом, виконується для запобігання бризок і, як результат, втрати цинку, особливо для безпеки роботи.
6. ЦИНКОВЕ ПОКРИТТЯ:
Матеріали із заліза та сталі, для яких було завершено підготовчий блок для нанесення покриття гарячим цинкуванням і чий дизайн і хімічний склад були визначені як придатні для гальванізації, покриваються шляхом занурення їх у ванну з цинком, розплавленим при 450ºC, забезпечуючи взаємодію Fe та Zn.
Час занурення сталевих матеріалів у цинкову ванну змінюється залежно від ваги та товщини стінок деталей. Для того, щоб почалася реакція залізо-цинк, матеріал потрібно тримати у ванні з розплавленим цинком, поки температура зануреного матеріалу не досягне температури ванни. Поки матеріали, занурені в цинкову ванну, покриваються, на поверхні цинкової ванни утворюється тонкий шар хімікатів для очищення поверхні та окислення. Перед видаленням матеріалів із цинкової ванни ці відходи очищаються з поверхні басейну, щоб запобігти контакту з матеріалом. Таким чином, підвищується ефективність якості покриття.
Матеріали, процеси підготовки поверхні яких завершилися, надходять у цинкову ванну в результаті реакції між залізом, цинком і залізом, що призводить до збільшення вмісту шлаку у ванні. Тому щотижня прибирають шлаки. До 1 тонни цинку в цинкову ванну додають 50 г алюмінію. Алюміній прискорює потік у ванні і створює блиск матеріалу. Під час цинкування на дно цинкової ванни додають 10 см свинцю для захисту від перегріву. Коли матеріали занурюються в басейн, вони занурюються без будь-яких хвиль, наскільки це можливо.
7. ОХОЛОДЖЕННЯ:
Матеріали, взяті з ванни гарячого цинкування, зберігаються в певних атмосферних умовах, щоб вони могли охолонути.
8. ОБРОБКА
Поверхня виробу очищається. Вони марковані та упаковані відповідно до свого розміру та придатні для транспортування.