
 RU
Материалы развешиваются на стойках в соответствии с порядком, чтобы не напрягать оператора при погружении. Общий вес материала, подвешиваемого на стойке, регулируется в зависимости от грузоподъемности крана.
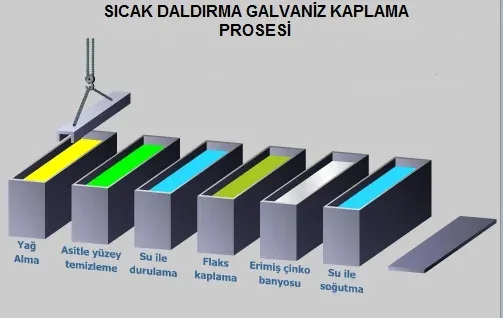
1. ОБЕЗЖИРИВАНИЕ / ПРОМЫВКА:
Одним из наиболее важных факторов для покрываемых материалов является чистота поверхности материала. За счет удаления нежелательных примесей и остатков на поверхностях покрытия достигается очень хорошая совместимость и адгезия. С этой целью проводятся операции по очистке поверхности.
Кислота не может очистить химические вещества, такие как масло и жир, на материале. Поэтому, чтобы предотвратить повреждение покрытия, такие вещества, как масло и жир на материале, перед входом в кислотную ванну поступают в ванну обезжиривания (щелочной) и очищаются там.
Щелочные чистящие растворы удаляют слой грязи. Щелочные соли поставляются в виде порошка или кристаллов, а раствор готовят растворением их в воде согласно спецификации.
Если материал окрашен, он не пригоден для цинкования. К этим материалам прикрепляется этикетка бракования, и они переносятся в зону непригодного продукта (красная зона).
2. ОЧИСТКА ПОВЕРХНОСТИ КИСЛОТОЙ:
Материал погружают в ванну с кислотой, чтобы удалить ржавчину с обезжиренных материалов и обнажить поверхность. Он удаляет слои ржавчины и оксидов со стали химическими средствами, обнажая чистые поверхности под ними. Для этого процесса перед нанесением покрытия методом горячего цинкования используется раствор соляной кислоты (HCl). Измерения Бауме проводятся путем проверки концентраций пулов соляной кислоты в определенные периоды, а результаты анализа регистрируются в виде значения (ºBe).
Целью кислотной очистки является удаление с материала окисленного слоя, образующегося при контакте с воздухом. Наличие этих слоев предотвратит реакцию железа с цинком в цинковой ванне, и эти участки не будут покрыты цинком. Пока материалы остаются в кислоте, кислая реакция с железом продолжается. После очистки оксидного слоя материала необходимо позаботиться о его своевременном удалении из кислотной ванны, иначе на материале произойдет коррозия. По этой причине очень ржавые материалы и чистые не хранятся на одной подвеске, материалы постоянно проверяются операторами, а материалы, очистка поверхности которых завершена, удаляются из кислотной ванны.
Поскольку целью очистки поверхности кислотой является очистка ржавого слоя на поверхности материала, в кислоту добавляют вещество, называемое ингибитором, чтобы предотвратить взаимодействие кислоты с железом. Это не влияет на скорость удаления ржавчины кислотой и предотвращает взаимодействие кислоты со сталью. Уменьшает накопление железа и цинка в кислоте. Обеспечивает гладкость поверхности.
3. СТИРКА:
Цель этого процесса после кислотной очистки поверхности состоит в том, чтобы не переносить хлорид железа, оставшийся на материале, удаленном из кислоты, в ванну с флюсом и, таким образом, не создавать дополнительного шлака в ванне с цинком. Поэтому материалы, удаленные от кислоты, погружаются в промывочную ванну.
4. ФЛЮСОВАЯ ВАННА:
Целью погружения материала в ванну с флюсом (ZnCl2,2NH4Cl) является ускорение реакции между железом и цинком в ванне с цинком для получения более качественной поверхности. Его погружают в ванну с флюсом, чтобы предотвратить повторное окисление поверхности чистой стали перед цинкованием. Флюс также удаляет остатки кислотной очистки поверхности.
После того, как материалы погружены в ванну с флюсом, соли, нанесенные на материал, сгорают при погружении в ванну с цинком и способствуют быстрой реакции цинка. В некотором смысле можно сказать, что цинк эффективен в адгезии к поверхности материала.
5. СУШКА:
Процесс сушки материала после ванны с флюсом проводится для предотвращения разбрызгивания и, как следствие, потери цинка, особенно в целях безопасности труда.
6. ЦИНКОВОЕ ПОКРЫТИЕ:
На материалы из железа и стали, установка подготовки покрытия к горячему цинкованию которых завершена и конструкция и химический состав которых признаны пригодными для цинкования, наносят покрытие путем погружения их в цинковую ванну, расплавленную при температуре 450°С, обеспечивающую взаимодействие Fe и Zn.
Время погружения стальных материалов в ванну цинкования варьируется в зависимости от веса и толщины стенок деталей. Чтобы началась реакция железо-цинк, материал необходимо выдержать в ванне с расплавленным цинком до тех пор, пока температура погружаемого материала не достигнет температуры ванны. В то время как материалы, погруженные в ванну цинкования, покрываются покрытием, на поверхности ванны цинкования образуется тонкий слой химикатов для очистки поверхности и окисления. Прежде чем материалы будут удалены из цинковой ванны, эти отходы очищаются с поверхности бассейна, чтобы предотвратить контакт с материалом. Таким образом, повышается эффективность качества покрытия.
Материалы, процессы подготовки поверхности которых завершены, попадают в ванну цинкования в результате реакции между железом, цинком и железом, в результате чего содержание шлака в ванне увеличивается. Поэтому окалину удаляют каждую неделю. К 1 т цинка в цинковой ванне добавляют 50 г алюминия. Алюминий ускоряет течение в ванне и придает материалу блеск. При цинковании на дно цинковой ванны добавляют 10 см свинца, чтобы предохранить ее от перегрева. Пока материалы погружаются в бассейн, они погружаются, насколько это возможно, не создавая ряби.
7. ОХЛАЖДЕНИЕ:
Материалы, взятые из ванны горячего цинкования, в определенной степени хранятся при атмосферных условиях, чтобы дать им возможность остыть.
8. ОТДЕЛКА
Поверхность изделия очищается. Они маркируются и упаковываются в соответствии с их размером и пригодны для транспортировки.