
 DE
Die Materialien werden verfahrensgemäß an den Gestellen aufgehängt, um den Bediener beim Eintauchen nicht zu belasten. Das Gesamtgewicht des am Gestell aufzuhängenden Materials wird entsprechend der Kapazität des Krans angepasst.
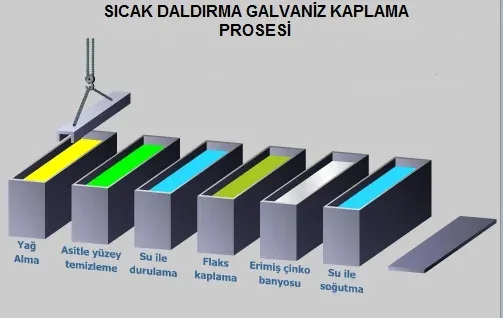
1. ENTFETTEN / SPÜLEN:
Einer der wichtigsten Faktoren für die zu beschichtenden Materialien ist, dass die Oberfläche des Materials sauber ist. Durch die Entfernung unerwünschter Verunreinigungen und Rückstände entsteht eine sehr gute Verträglichkeit und Haftung auf den Lackoberflächen. Zu diesem Zweck werden Oberflächenreinigungsarbeiten durchgeführt.
Säure kann chemische Substanzen wie Öle und Fette vom Material nicht reinigen. Um eine Beschädigung der Beschichtung zu verhindern, gelangen daher auf dem Material befindliche Substanzen wie Öle und Fette vor dem Eintritt in das Säurebad in das Entfettungsbad (Laugenbad) und werden dort gereinigt.
Alkalische Reinigungslösungen entfernen die Schmutzschicht. Alkalisalze werden in Pulver- oder Kristallform geliefert und durch Auflösen in Wasser entsprechend der Spezifikation eine Lösung hergestellt.
Wenn das Material lackiert ist, ist es nicht zum Verzinken geeignet. Diese Materialien werden mit einem Ausschussetikett versehen und in den ungeeigneten Produktbereich (roter Bereich) geleitet.
2. OBERFLÄCHENREINIGUNG MIT SÄURE:
Das Material wird in das Säurebecken getaucht, um den Rost auf den entfetteten Materialien zu entfernen und die Oberfläche freizulegen. Es entfernt auf chemischem Wege die Rost- und Oxidschichten auf dem Stahl und bringt die darunter liegenden sauberen Oberflächen zum Vorschein. Bei diesem Verfahren wird vor der Feuerverzinkung eine Salzsäurelösung (HCl) verwendet. Baume-Messungen werden durchgeführt, indem die Konzentrationen von Salzsäurebecken in bestimmten Zeiträumen überprüft werden, und die Analyseergebnisse werden als (ºBe)-Wert aufgezeichnet.
Der Zweck der Säurereinigung besteht darin, die Oxidationsschicht auf dem Material zu entfernen, die sich durch den Kontakt mit Luft bildet. Das Vorhandensein dieser Schichten verhindert die Reaktion von Eisen mit Zink im Zinkbad und diese Bereiche werden nicht mit Zink beschichtet. Solange die Materialien in der Säure verbleiben, läuft die Säurereaktion mit dem Eisen weiter. Nachdem die oxidierte Schicht des Materials gereinigt wurde, muss darauf geachtet werden, diese rechtzeitig aus dem Säurebad zu entfernen, da es sonst zu Korrosion am Material kommt. Aus diesem Grund werden sehr rostige und saubere Materialien nicht auf demselben Kleiderbügel aufbewahrt, sondern die Materialien werden ständig von den Bedienern kontrolliert und die Materialien, deren Oberflächenreinigung abgeschlossen ist, werden aus dem Säurebad entfernt.
Da der Zweck der Oberflächenreinigung mit Säure darin besteht, die Rostschicht auf der Materialoberfläche zu reinigen, wird der Säure ein sogenannter Inhibitor zugesetzt, um die Wechselwirkung der Säure mit dem Eisen zu verhindern. Dadurch wird die Rostentfernungsrate der Säure nicht beeinträchtigt und die Wechselwirkung der Säure mit dem Stahl verhindert. Es reduziert die Anreicherung von Eisen und Zink in der Säure. Sorgt für eine glatte Oberfläche.
3. WASCHEN:
Der Zweck dieses Prozesses nach dem sauren Oberflächenreinigungsprozess besteht nicht darin, das auf dem aus der Säure entfernten Material verbleibende Eisenchlorid in das Flussmittelbad zu transportieren und somit keine zusätzliche Krätze im Zinkbad zu erzeugen. Daher werden die von der Säure befreiten Materialien in das Waschbad eingetaucht.
4. FLUSSBAD:
Der Zweck des Eintauchens des Materials in das Flussmittelbad (ZnCl2.2NH4Cl) besteht darin, die Reaktion zwischen Eisen und Zink im Zinkbad zu beschleunigen, um eine bessere Oberfläche zu erhalten. Es wird in das Flussmittelbad eingetaucht, um zu verhindern, dass die reine Stahloberfläche vor dem Verzinken erneut oxidiert. Flussmittel entfernt auch einige Rückstände, die bei der Säurereinigung der Oberfläche übrig geblieben sind.
Nach dem Eintauchen der Materialien in das Flussmittelbad verbrennen die auf dem Material aufgetragenen Salze beim Eintauchen in das Zinkbad und ermöglichen eine schnelle Reaktion des Zinks. In gewissem Sinne kann man sagen, dass Zink eine wirksame Haftung auf der Materialoberfläche hat.
5. TROCKNEN:
Der Trocknungsprozess, der nach dem Flussmittelbad auf das Material angewendet wird, soll Spritzer und den daraus resultierenden Zinkverlust verhindern, insbesondere aus Gründen der Arbeitssicherheit.
6. ZINKBESCHICHTUNG:
Eisen- und Stahlmaterialien, deren Vorbereitungseinheit für die Feuerverzinkung fertiggestellt wurde und deren Design und chemische Zusammensetzung für die Verzinkung geeignet sind, werden durch Eintauchen in ein bei 450 °C geschmolzenes Zinkbad beschichtet, um die Wechselwirkung von Fe und Zn sicherzustellen.
Die Eintauchzeiten von Stahlwerkstoffen in das Zinkbad variieren je nach Gewicht und Wandstärke der Teile. Damit die Eisen-Zink-Reaktion beginnt, muss das Material im Bad aus geschmolzenem Zink gehalten werden, bis die Temperatur des eingetauchten Materials die Badtemperatur erreicht. Während die in das Zinkbad eingetauchten Materialien beschichtet werden, bildet sich auf der Oberfläche des Zinkbades eine dünne Schicht aus Oberflächenreinigungschemikalien und Oxidation. Bevor die Materialien aus dem Zinkbad entfernt werden, wird die Beckenoberfläche von diesen Abfällen gereinigt, um einen Kontakt mit dem Material zu verhindern. Dadurch wird die Effizienz der Beschichtungsqualität erhöht.
Materialien, deren Oberflächenvorbereitungsprozesse abgeschlossen sind, gelangen durch die Reaktion zwischen Eisen, Zink und Eisen in das Zinkbad, wodurch der Krätzegehalt im Bad ansteigt. Deshalb wird jede Woche die Schlacke entfernt. Im Zinkbad werden 1 Tonne Zink mit 50 g Aluminium versetzt. Aluminium beschleunigt die Strömung im Bad und sorgt für Glanz im Material. Beim Verzinken werden 10 cm Blei auf den Boden des Zinkbades aufgetragen, um es vor Überhitzung zu schützen. Während die Materialien in das Becken eingetaucht werden, erfolgt das Eintauchen möglichst wellenfrei.
7. KÜHLUNG:
Die aus dem Feuerverzinkungsbad entnommenen Materialien werden zur Abkühlung bis zu einem gewissen Grad unter atmosphärischen Bedingungen gehalten.
8. FERTIGSTELLUNG
Die Oberfläche des Produkts wird gereinigt. Sie sind entsprechend ihrer Größe beschriftet und für den Versand geeignet verpackt.