
 AZ
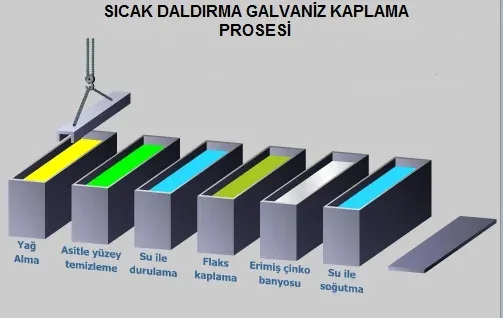
Batırma zamanı operatoru gərginləşdirməmək üçün materiallar prosedura uyğun olaraq raflara asılır. Rafda asılacaq materialın ümumi çəkisi kranın tutumuna uyğun olaraq tənzimlənir.
1. YAĞLAŞMA / YUKALAMA:
Örtüləcək materiallar üçün ən vacib amillərdən biri də materialın səthinin təmiz olmasıdır. Arzuolunmaz çirkləri və qalıqları təmizləyərək, örtük səthlərində çox yaxşı uyğunluq və yapışma meydana gəlir. Bu məqsədlə səthin təmizlənməsi əməliyyatları aparılır.
Turşu materialın üzərindəki yağ və yağ kimi kimyəvi maddələri təmizləyə bilməz. Buna görə də örtüyün zədələnməsinin qarşısını almaq üçün materialın üzərindəki yağ və yağ kimi maddələr turşu vannasına daxil olmamışdan əvvəl yağdan təmizləyici (qələvi) vannaya daxil olur və orada təmizlənir.
Qələvi təmizləyici məhlullar kir qatını çıxarır. Qələvi duzları toz və ya kristal şəklində verilir və spesifikasiyaya uyğun olaraq suda həll edilərək məhlul hazırlanır.
Material boyanmışsa, sinklənmə üçün uyğun deyil. Bu materiallara imtina etiketi yapışdırılır və onlar uyğun olmayan məhsul sahəsinə (qırmızı sahə) aparılır.
2. SƏTHİN ASİD İLƏ TƏMİZLƏNMƏSİ:
Yağdan təmizlənmiş materiallardakı pasları çıxarmaq və səthi ifşa etmək üçün material turşu hovuzuna batırılır. Kimyəvi vasitələrlə poladdakı pas və oksid təbəqələrini təmizləyir, altındakı təmiz səthləri ortaya çıxarır. Bu proses üçün hidroklor turşusu (HCl) məhlulu isti daldırma sinkləmə örtüyündən əvvəl istifadə olunur. Baume ölçmələri müəyyən dövrlərdə xlorid turşusu hovuzlarının konsentrasiyaları yoxlanılaraq aparılır və analiz nəticələri (ºBe) dəyəri ilə qeyd olunur.
Turşu təmizləmənin məqsədi material üzərində hava ilə təmas nəticəsində yaranan oksidləşmiş təbəqəni çıxarmaqdır. Bu təbəqələrin olması sink banyosunda dəmirin sinklə reaksiyasının qarşısını alacaq və həmin yerlər sinklə örtülməyəcək. Materiallar turşuda qaldıqca, dəmirlə turşu reaksiyası davam edir. Materialın oksidləşmiş təbəqəsi təmizləndikdən sonra onun turşu vannasından vaxtında çıxarılmasına diqqət yetirilməlidir, əks halda materialda korroziya yaranacaq. Bu səbəbdən çox paslı materiallarla təmiz olanlar eyni asılqanda saxlanmır və materiallar operatorlar tərəfindən mütəmadi olaraq yoxlanılır, səthinin təmizlənməsi başa çatmış materiallar turşu vannasından çıxarılır.
Səthin turşu ilə təmizlənməsində məqsəd material səthindəki paslı təbəqəni təmizləmək olduğundan, turşunun dəmirlə qarşılıqlı təsirinin qarşısını almaq üçün turşuya inhibitor adlı maddə əlavə edilir. Bu, turşunun paslanma sürətinə təsir göstərmir və turşunun polad üzərində qarşılıqlı təsirinin qarşısını alır. Dəmir və sinkin turşuda yığılmasını azaldır. Səthin hamarlığını təmin edir.
3. YUMA:
Turşu səthinin təmizlənməsi prosesindən sonra bu prosesin məqsədi turşudan çıxarılan materialın üzərində qalan dəmir xloridi flux vannasına daşımaq və beləliklə də sink banyosunda əlavə çöküntü yaratmamaqdır. Buna görə də, turşudan çıxarılan materiallar yuyucu vannaya batırılır.
4. FLUX HAMMI:
Materialın flux (ZnCl2.2NH4Cl) vannasına batırılmasında məqsəd daha yaxşı səth əldə etmək üçün sink banyosunda dəmir və sink arasındakı reaksiyanı sürətləndirməkdir. Sinklənmədən əvvəl təmiz polad səthinin yenidən oksidləşməsinin qarşısını almaq üçün flux hovuzuna batırılır. Flux həmçinin turşu səthinin təmizlənməsi prosesində qalan bəzi qalıqları da təmizləyir.
Materiallar flux vannasına batırıldıqdan sonra materialın üzərinə örtülmüş duzlar sink banyosuna batırıldıqda yanır və sinkin sürətli reaksiyasını asanlaşdırır. Bir mənada sinkin materialın səthinə yapışmasında təsirli olduğunu söyləmək olar.
5. QURUTMA:
Flux banyosundan sonra materiala tətbiq olunan qurutma prosesi, xüsusilə iş təhlükəsizliyi üçün sıçramaların və nəticədə sink itkisinin qarşısını almaq üçün həyata keçirilir.
6. SİNK QAPLAMA:
İsti daldırma sinkləmə örtük hazırlama qurğusu tamamlanan, dizaynı və kimyəvi tərkibi sinklənmə üçün uyğun olduğu müəyyən edilən dəmir və polad materiallar 450ºC-də əridilmiş sink banyosuna batırılaraq, Fe və Zn-in qarşılıqlı təsirini təmin edərək üzlənir.
Polad materialların sink banyosuna batırılma müddəti hissələrin çəkisi və divar qalınlığından asılı olaraq dəyişir. Dəmir-sink reaksiyasının başlaması üçün batırılmış materialın temperaturu vanna temperaturuna çatana qədər material ərimiş sink vannasında saxlanmalıdır. Sink banyosuna batırılmış materiallar örtüldükdə, sink banyosunun səthində nazik səth təmizləyici kimyəvi maddələr və oksidləşmə meydana gəlir. Materiallar sink banyosundan çıxarılmazdan əvvəl, bu tullantılar materialla təmasın qarşısını almaq üçün hovuz səthindən təmizlənir. Beləliklə, örtük keyfiyyətinin səmərəliliyi artır.
Səthin hazırlanması prosesləri başa çatan materiallar dəmir, sink və dəmir arasındakı reaksiya nəticəsində sink banyosuna daxil olur və vannada çöküntü miqdarının artmasına səbəb olur. Buna görə də hər həftə çöküntü çıxarılır. Sink vannasında 1 ton sinkə 50 q alüminium əlavə edilir. Alüminium hamamda axını sürətləndirir və materialda parlaqlıq yaradır. Sinklənmə zamanı sink banyosunun dibinə 10 sm qurğuşun əlavə olunur ki, onu həddindən artıq istidən qorusun. Materiallar hovuza batırılarkən, mümkün qədər dalğalanmalar yaratmadan suya batırılır.
7. SOYUTMA:
İsti sinklənmiş vannadan götürülmüş materiallar sərinləmək üçün müəyyən dərəcədə atmosfer şəraitində saxlanılır.
8. BİTİRME
Məhsulun səthi təmizlənir. Onlar ölçülərinə uyğun olaraq etiketlənir və qablaşdırılır və daşınmağa uyğundur.