
 ES
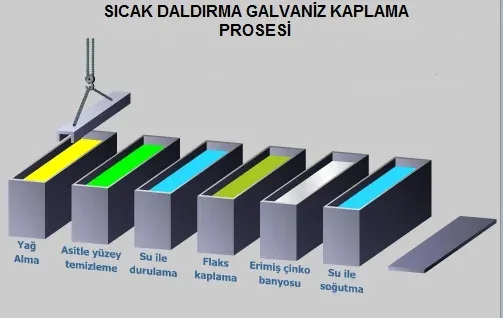
Los materiales se cuelgan de las estanterías según el procedimiento para no forzar al operador durante la inmersión. El peso total del material a colgar en la estantería se ajusta según la capacidad de la grúa.
1. DESENGRASE / ENJUAGUE:
Uno de los factores más importantes para los materiales a recubrir es que la superficie del material esté limpia. Al eliminar impurezas y residuos no deseados se consigue una muy buena compatibilidad y adherencia en las superficies del revestimiento. Para ello se realizan operaciones de limpieza de superficies.
El ácido no puede limpiar sustancias químicas como aceite y grasa en el material. Por lo tanto, para evitar que se dañe el recubrimiento, sustancias como aceite y grasa del material ingresan al baño desengrasante (álcali) antes de ingresar al baño ácido y se limpian allí.
Las soluciones de limpieza alcalinas eliminan la capa de suciedad. Las sales alcalinas se suministran en forma de polvo o cristal y se prepara una solución disolviéndolas en agua según las especificaciones.
Si el material está pintado, no es apto para galvanizar. A estos materiales se les pega una etiqueta de rechazo y se llevan a la zona de productos no aptos (zona roja).
2. LIMPIEZA DE SUPERFICIES CON ÁCIDO:
El material se sumerge en la piscina de ácido para eliminar el óxido de los materiales desengrasados y exponer la superficie. Elimina las capas de óxido y óxido del acero por medios químicos, dejando al descubierto las superficies limpias que se encuentran debajo. Para este proceso, se utiliza una solución de ácido clorhídrico (HCl) antes del recubrimiento de galvanización en caliente. Las mediciones de Baume se realizan verificando las concentraciones de las piscinas de ácido clorhídrico en ciertos períodos y los resultados del análisis se registran en términos de valor (ºBe).
El propósito de la limpieza con ácido es eliminar la capa oxidada del material que se forma debido al contacto con el aire. La presencia de estas capas evitará la reacción del hierro con el zinc en el baño de zinc y esas áreas no quedarán recubiertas con zinc. Mientras los materiales permanezcan en el ácido, la reacción ácida con el hierro continúa. Después de limpiar la capa oxidada del material, se debe tener cuidado de retirarla del baño ácido a tiempo, de lo contrario se producirá corrosión en el material. Por este motivo no se guardan en el mismo colgador los materiales muy oxidados y los limpios, siendo los materiales revisados constantemente por los operarios, y retirados del baño ácido los materiales cuya limpieza superficial ha finalizado.
Dado que el propósito de la limpieza de superficies con ácido es limpiar la capa oxidada en la superficie del material, se agrega al ácido una sustancia llamada inhibidor para evitar la interacción del ácido con el hierro. Esto no afecta la tasa de eliminación de óxido del ácido y evita la interacción del ácido con el acero. Reduce la acumulación de hierro y zinc en ácido. Proporciona suavidad superficial.
3. LAVADO:
El propósito de este proceso después del proceso de limpieza de la superficie con ácido es no transportar el cloruro férrico restante en el material retirado del ácido al baño de fundente y, por lo tanto, no crear escoria adicional en el baño de zinc. Por tanto, los materiales eliminados del ácido se sumergen en el baño de lavado.
4. BAÑO FUNDENTE:
El propósito de sumergir el material en el baño de fundente (ZnCl2.2NH4Cl) es acelerar la reacción entre el hierro y el zinc en el baño de zinc para obtener una mejor superficie. Se sumerge en el baño de fundente para evitar que la superficie de acero puro se oxide nuevamente antes de galvanizar. El fundente también elimina algunos residuos que quedan del proceso de limpieza ácida de la superficie.
Después de sumergir los materiales en el baño de fundente, las sales recubiertas sobre el material se queman cuando se sumergen en el baño de zinc y facilitan la rápida reacción del zinc. En cierto sentido, se puede decir que el zinc es eficaz en la adhesión a la superficie del material.
5. SECADO:
El proceso de secado que se aplica al material luego del baño fundente se realiza para evitar salpicaduras y la consiguiente pérdida de zinc, especialmente por seguridad laboral.
6. RECUBRIMIENTO DE ZINCADO:
Los materiales siderúrgicos, cuya unidad de preparación de recubrimiento para galvanización en caliente ha sido terminada y cuyo diseño y composición química se ha determinado que son aptos para la galvanización, se recubren sumergiéndolos en un baño de zinc fundido a 450ºC, asegurando la interacción de Fe y Zn.
Los tiempos de inmersión de materiales de acero en el baño de zinc varían según el peso y el espesor de pared de las piezas. Para que comience la reacción hierro-zinc, el material debe mantenerse en el baño de zinc fundido hasta que la temperatura del material sumergido alcance la temperatura del baño. Mientras los materiales sumergidos en el baño de zinc están recubiertos, se forma una fina capa de productos químicos de limpieza de superficies y oxidación en la superficie del baño de zinc. Antes de retirar los materiales del baño de zinc, estos desechos se limpian de la superficie de la piscina para evitar el contacto con el material. Por tanto, se incrementa la eficiencia de la calidad del recubrimiento.
Los materiales cuyos procesos de preparación de superficie finalizan ingresan al baño de zinc como resultado de la reacción entre hierro, zinc y hierro, lo que hace que aumente el contenido de escoria en el baño. Por eso se eliminan las escorias cada semana. Se añaden 50 g de aluminio a 1 tonelada de zinc en el baño de zinc. El aluminio acelera el flujo en el baño y aporta brillo al material. Mientras se galvaniza, se añaden 10 cm de plomo al fondo del baño de zinc para protegerlo del sobrecalentamiento. Mientras los materiales están sumergidos en la piscina, se sumergen sin que se produzcan ondulaciones en la medida de lo posible.
7. ENFRIAMIENTO:
Los materiales extraídos del baño de galvanización en caliente se mantienen en determinadas condiciones atmosféricas para permitir su enfriamiento.
8. ACABADO
Se limpia la superficie del producto. Están etiquetados y empaquetados según su tamaño y aptos para su envío.