
 BG
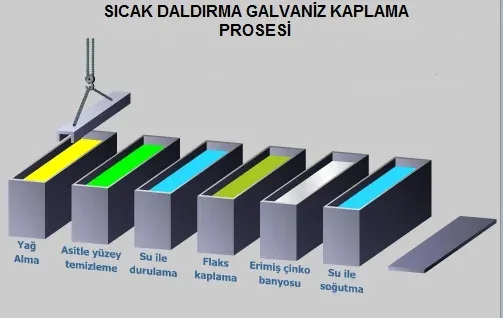
Материалите се окачват на стелажите в съответствие с процедурата, за да не натоварват оператора при потапяне. Общото тегло на материала, който трябва да бъде окачен на стелажа, се регулира според капацитета на крана.
1. ОБЕЗМАСЛЯВАНЕ / ИЗПЛАКВАНЕ:
Един от най-важните фактори за материалите, които ще бъдат покрити, е повърхността на материала да е чиста. Чрез премахване на нежелани примеси и остатъци се получава много добра съвместимост и адхезия върху повърхностите на покритието. За тази цел се извършват операции по почистване на повърхността.
Киселината не може да почисти химически вещества като масло и грес върху материала. Следователно, за да се предотврати повреда на покритието, вещества като масло и грес върху материала влизат във ваната за обезмасляване (алкали) преди да влязат в киселинната баня и се почистват там.
Алкалните почистващи разтвори премахват слоя мръсотия. Алкалните соли се доставят под формата на прах или кристали и се приготвя разтвор чрез разтварянето им във вода съгласно спецификацията.
Ако материалът е боядисан, той не е подходящ за поцинковане. Към тези материали се прикрепя етикет за отхвърляне и те се отвеждат в зоната за неподходящ продукт (червена зона).
2. ПОЧИСТВАНЕ НА ПОВЪРХНОСТИ С КИСЕЛИНА:
Материалът се потапя в киселинния басейн, за да се отстрани ръждата върху обезмаслените материали и да се разкрие повърхността. Той премахва ръждата и оксидните слоеве върху стоманата чрез химически средства, разкривайки чистите повърхности отдолу. За този процес се използва разтвор на солна киселина (HCl) преди покритие с горещо поцинковане. Измерванията на Baume се правят чрез проверка на концентрациите на пуловете солна киселина в определени периоди и резултатите от анализа се записват като стойност (ºBe).
Целта на киселинното почистване е да отстрани окисления слой върху материала, който се образува при контакт с въздуха. Наличието на тези слоеве ще предотврати реакцията на желязото с цинка в цинковата вана и тези зони няма да бъдат покрити с цинк. Докато материалите остават в киселината, киселинната реакция с желязото продължава. След като окисленият слой на материала се почисти, трябва да се внимава да се отстрани навреме от киселинната баня, в противен случай върху материала ще се появи корозия. Поради тази причина много ръждясали и чисти материали не се държат на една и съща закачалка, а материалите се проверяват постоянно от операторите, а материалите, чието повърхностно почистване е завършено, се отстраняват от киселинната баня.
Тъй като целта на повърхностното почистване с киселина е да почисти ръждивия слой върху повърхността на материала, към киселината се добавя вещество, наречено инхибитор, за да се предотврати взаимодействието на киселината с желязото. Това не влияе на скоростта на отстраняване на ръждата с киселината и предотвратява взаимодействието на киселината със стоманата. Намалява натрупването на желязо и цинк в киселина. Осигурява гладкост на повърхността.
3. ИЗМИВАНЕ:
Целта на този процес след процеса на киселинно повърхностно почистване не е железният хлорид, оставащ върху материала, отстранен от киселината, да не се пренася във ваната с флюс и по този начин да не се създава допълнителна шлака в цинковата вана. Следователно материалите, отстранени от киселината, се потапят в промивната вана.
4. ФЛУКС БАНЯ:
Целта на потапянето на материала във ваната с флюс (ZnCl2.2NH4Cl) е да се ускори реакцията между желязото и цинка в цинковата вана, за да се получи по-добра повърхност. Той се потапя в басейна с флюс, за да се предотврати повторно окисляване на чистата стоманена повърхност преди поцинковане. Flux също премахва някои остатъци, останали от процеса на киселинно почистване на повърхността.
След като материалите се потопят във ваната с флюс, солите, покрити върху материала, изгарят при потапяне в цинковата вана и улесняват бързата реакция на цинка. В известен смисъл може да се каже, че цинкът е ефективен при адхезия към повърхността на материала.
5. СУШЕНЕ:
Процесът на сушене, приложен към материала след ваната с флюс, се извършва, за да се предотвратят пръски и произтичащата от това загуба на цинк, особено за безопасността на работа.
6. ЦИНКОВО ПОКРИТИЕ:
Материали от желязо и стомана, чийто агрегат за подготовка на покритие за горещо поцинковане е завършен и чийто дизайн и химичен състав са определени като подходящи за поцинковане, се покриват чрез потапянето им в цинкова баня, разтопена при 450ºC, осигурявайки взаимодействието на Fe и Zn.
Времето за потапяне на стоманени материали в цинковата вана варира в зависимост от теглото и дебелината на стените на частите. За да започне реакцията желязо-цинк, материалът трябва да се държи в разтопената цинкова баня, докато температурата на потопения материал достигне температурата на банята. Докато материалите, потопени в цинковата баня, са покрити, върху повърхността на цинковата баня се образува тънък слой от химикали за повърхностно почистване и окисление. Преди материалите да бъдат отстранени от цинковата вана, тези отпадъци се почистват от повърхността на басейна, за да се предотврати контакт с материала. По този начин ефективността на качеството на покритието се повишава.
Материали, чиито процеси на подготовка на повърхността са завършени, влизат в цинковата баня в резултат на реакцията между желязото, цинка и желязото, което води до увеличаване на съдържанието на шлака във ваната. Затова шлаката се премахва всяка седмица. Към 1 тон цинк в цинковата вана се добавят 50 g алуминий. Алуминият ускорява потока във ваната и създава блясък на материала. При поцинковане на дъното на цинковата вана се добавят 10 см олово, за да се предпази от прегряване. Докато материалите са потопени в басейна, те се потапят, без да правят никакви вълни, доколкото е възможно.
7. ОХЛАЖДАНЕ:
Материалите, взети от ваната за горещо поцинковане, се държат при атмосферни условия до известна степен, за да могат да се охладят.
8. ЗАВЪРШВАНЕ
Повърхността на продукта се почиства. Те са етикетирани и опаковани според размера им и са подходящи за изпращане.